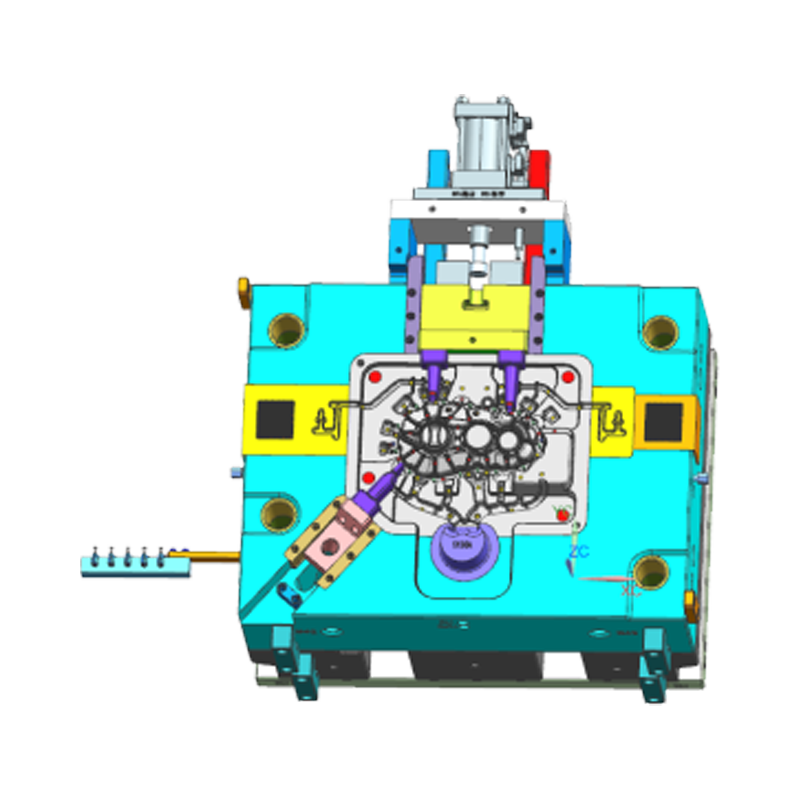
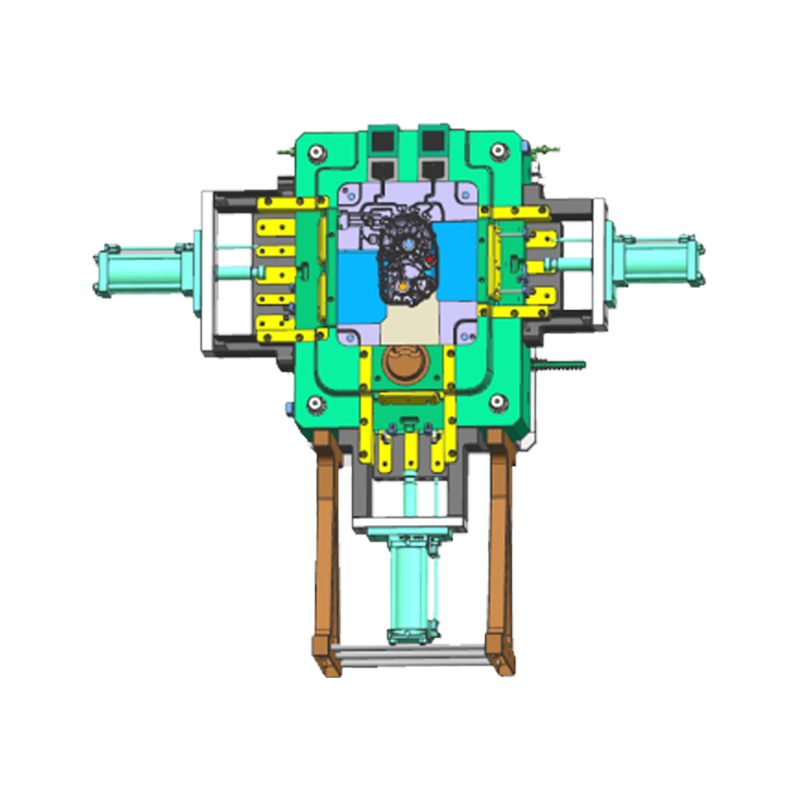
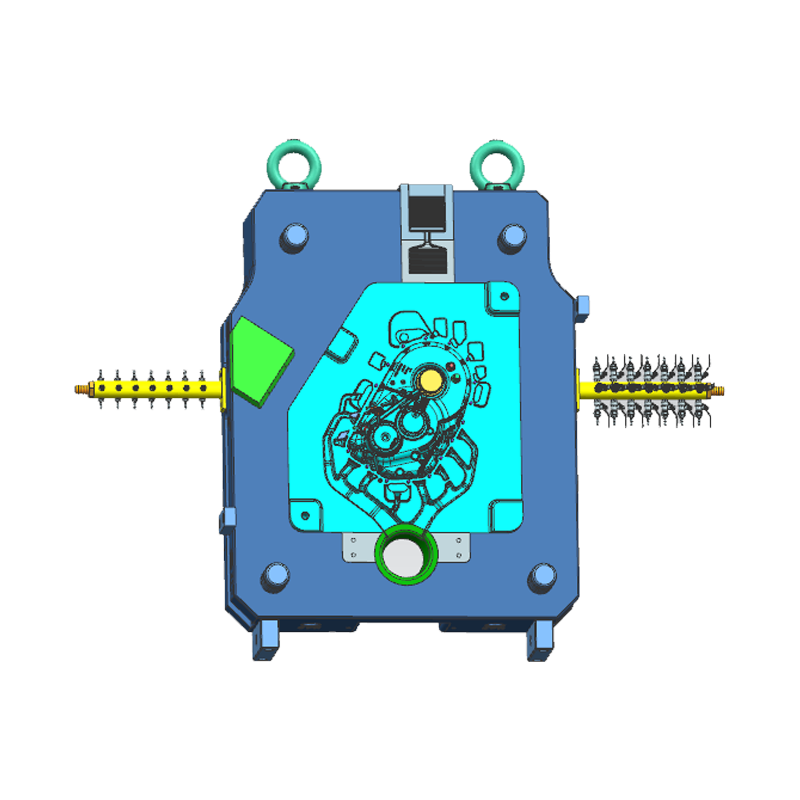
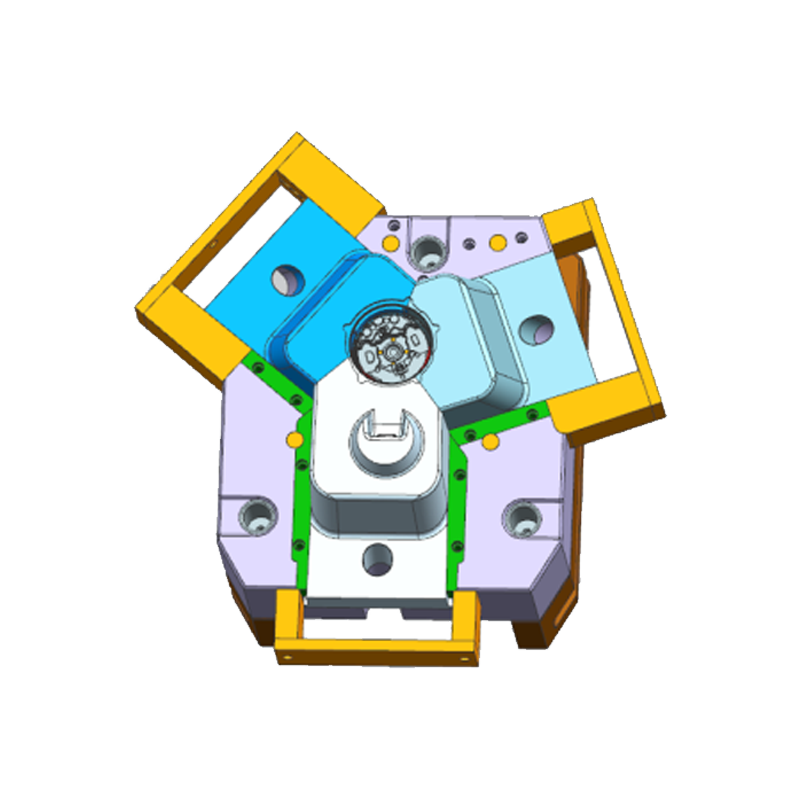
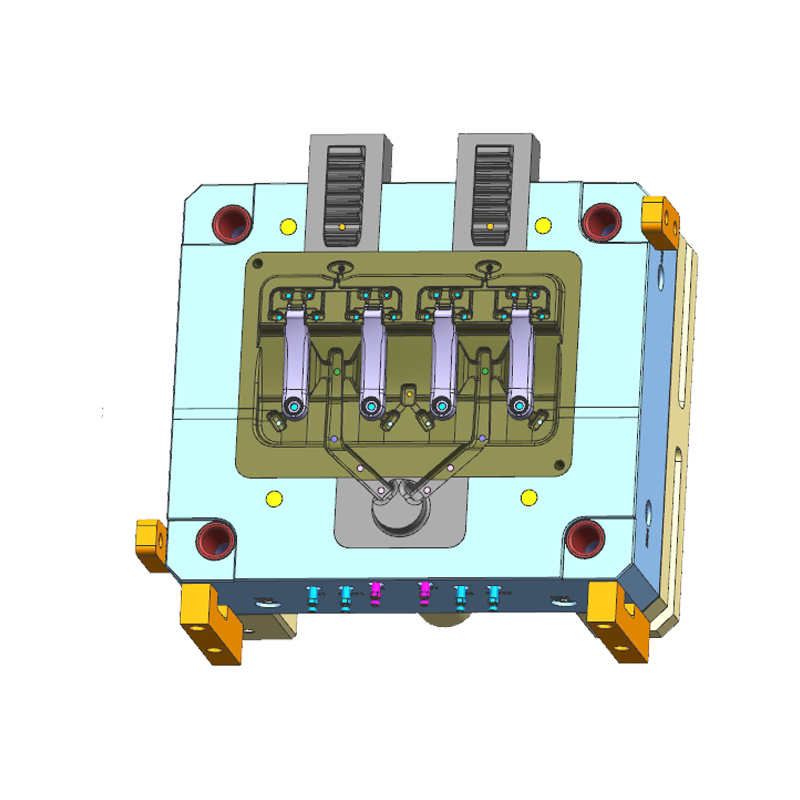
Đúc nhôm là quy trình sản xuất chủ yếu cho các bộ phận kết cấu và cơ khí của xe máy. Nó sản xuất các bộ phận với dung sai kích thước chặt chẽ, tỷ lệ cường độ trên trọng lượng cao và hình học bên trong phức tạp mà không có phương pháp sản xuất hàng loạt nào có thể sánh được với mức chi phí tương đương. Từ cacte động cơ và vỏ hộp số cho đến giá đỡ tay đòn và kẹp tay lái, phần lớn các bộ phận bằng nhôm chịu tải quan trọng trên xe mô tô hiện đại đều được đúc khuôn - một thực tế luôn đúng đối với những người đi làm cấp thấp, xe đạp thể thao và tàu tuần dương hạng nặng.
Hiểu cách khuôn đúc xe máy các bộ phận được chế tạo, hợp kim nào được sử dụng và yếu tố phân biệt vật đúc chính xác với vật đúc không đạt tiêu chuẩn là điều cần thiết đối với các kỹ sư, nhóm mua sắm và bất kỳ ai chỉ định hoặc đánh giá các thành phần nhôm cho ứng dụng xe máy.
Tại sao đúc nhôm lại chiếm ưu thế trong sản xuất linh kiện xe máy
Xe mô tô đặt ra một loạt yêu cầu đặc biệt đối với các bộ phận cấu trúc của chúng: khối lượng thấp để tối đa hóa tỷ lệ công suất trên trọng lượng, độ ổn định nhiệt cho các bộ phận liền kề với động cơ, khả năng chống rung để có tuổi thọ lâu dài và độ phức tạp về mặt hình học để tích hợp nhiều chức năng vào một khuôn đúc. Đúc nhôm đáp ứng tất cả những điều này cùng một lúc.
Giảm cân mà không ảnh hưởng đến cấu trúc
Mật độ của nhôm xấp xỉ 2,7 g/cm³ , khoảng một phần ba so với thép ở mức 7,85 g/cm³. Một cacte bằng nhôm đúc có trọng lượng 4,5 kg trong gang có trọng lượng dưới 1,6 kg — một sự tiết kiệm giúp cải thiện trực tiếp khả năng xử lý, tiết kiệm nhiên liệu và giảm bớt sự mệt mỏi cho người lái trên quãng đường dài. Đối với những chiếc mô tô hiệu suất cao mà mỗi kg đều quan trọng thì lợi thế này là không thể thay thế. Ví dụ, CBR600RR của Honda sử dụng nhôm đúc cho các phần khung chính, góp phần tạo nên tổng trọng lượng ướt chỉ 189 kg mặc dù có khung gầm đầy đủ và động cơ 4 xi-lanh thẳng hàng 600cc.
Hiệu quả quy trình ở quy mô sản xuất
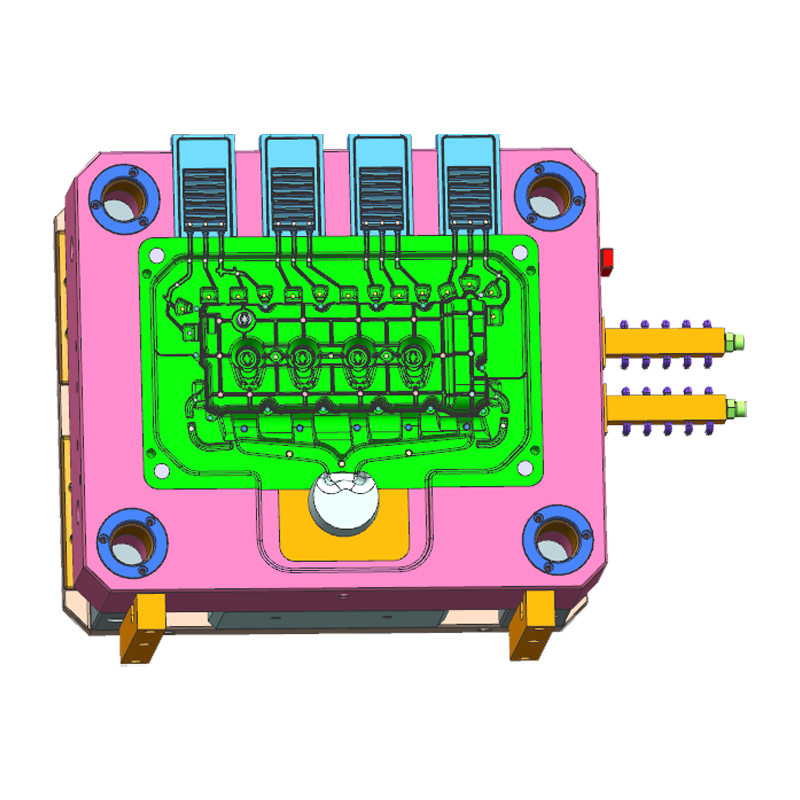
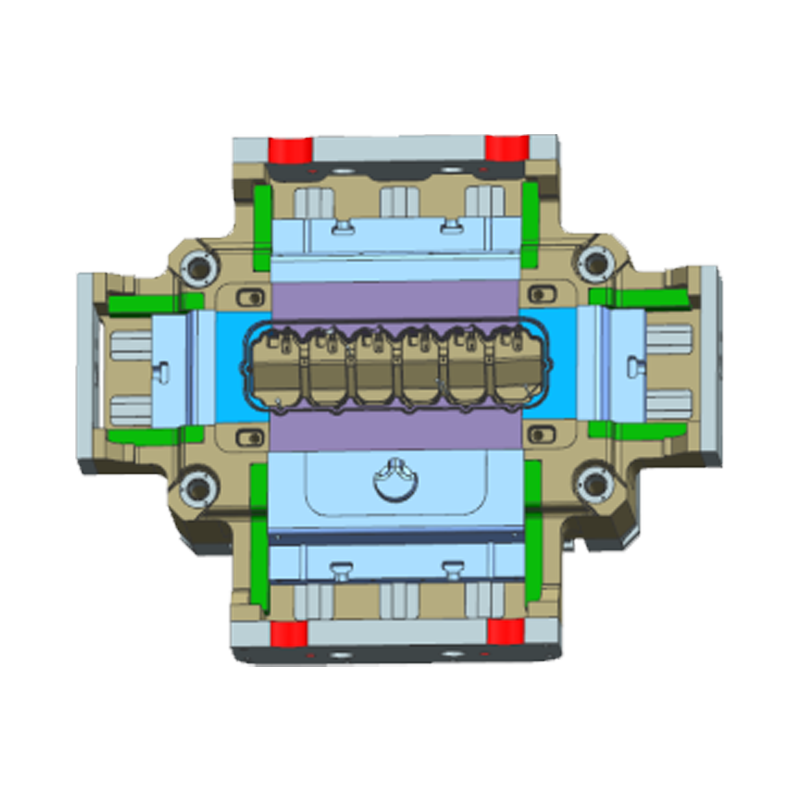
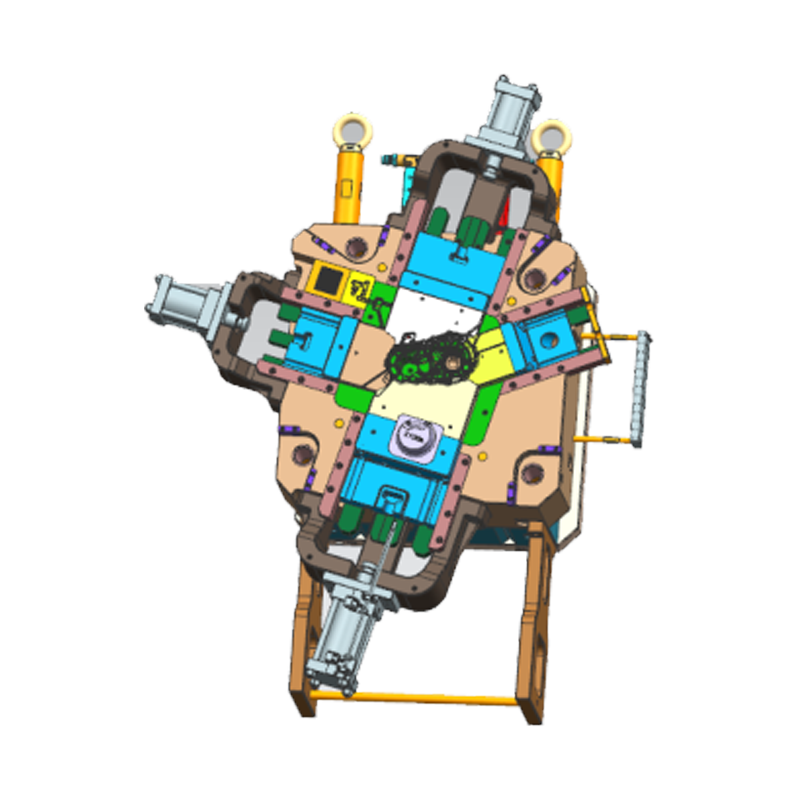
Đúc khuôn áp suất cao (HPDC) bơm nhôm nóng chảy vào khuôn thép cứng ở áp suất giữa 10.000 và 30.000 psi và thời gian chu kỳ ngắn tới 15–60 giây cho mỗi lần chụp. Đối với một nhà sản xuất sản xuất hàng chục nghìn động cơ mỗi tháng, thông lượng này không thể sánh được với việc đúc cát, rèn hoặc gia công từ phôi thép. Bản thân các khuôn - thường là thép công cụ H13 - cuối cùng 80.000 đến 150.000 bức ảnh trước khi yêu cầu thay thế, làm cho chi phí khấu hao dụng cụ theo từng bộ phận cực kỳ thấp nếu tính theo số lượng.
Tự do thiết kế cho các bộ phận tích hợp phức tạp
Đúc khuôn cho phép đúc các đoạn bên trong, phần lồi, gân, phần chèn ren và các bộ phận lắp đặt trong một thao tác duy nhất. Một cacte động cơ đúc bằng nhôm có thể kết hợp các đường dẫn dầu, lỗ ổ trục, cánh tản nhiệt và các gân kết cấu trong một bộ phận, điều này đòi hỏi năm hoặc sáu bộ phận được gia công và hàn trong một quy trình thay thế. Sự tích hợp này làm giảm lao động lắp ráp, loại bỏ các đường rò rỉ tiềm ẩn và cải thiện độ cứng kết cấu tổng thể.
Quy trình đúc khuôn cho các bộ phận nhôm xe máy: Từng bước
Sản xuất độ chính xác đúc nhôm xe máy bao gồm một chuỗi các hoạt động được kiểm soát chặt chẽ. Sự thay đổi ở bất kỳ giai đoạn nào sẽ dẫn đến sai số kích thước, độ xốp hoặc suy giảm tính chất cơ học ở sản phẩm hoàn thiện.
Thiết kế khuôn và chuẩn bị dụng cụ
Thiết kế khuôn là bước quan trọng nhất trong toàn bộ quá trình. Khuôn phải chiếm nhôm co rút thể tích khoảng 3,5–5% trong quá trình hóa rắn, đòi hỏi phải bù hình học ở tất cả các kích thước tới hạn. Vị trí cổng, hình dạng đường dẫn và vị trí tràn xác định cách kim loại nóng chảy lấp đầy khoang - kiểu lấp đầy kém gây ra đóng nguội, chạy sai và nồng độ xốp. Phần mềm mô phỏng (chẳng hạn như MAGMASOFT hoặc ProCAST) hiện là tiêu chuẩn để xác nhận thiết kế khuôn trên các bộ phận của xe máy trước khi cắt bất kỳ loại thép nào.
Hợp kim nóng chảy và kiểm soát nhiệt độ
Các thỏi hợp kim nhôm được nấu chảy trong lò phản xạ hoặc lò nấu kim loại và được giữ ở nhiệt độ được kiểm soát chính xác - thường là 620–700°C (1.148–1.292°F) tùy thuộc vào loại hợp kim. Nhiệt độ kim loại ảnh hưởng trực tiếp đến tính lưu động, trạng thái lấp đầy và chất lượng bề mặt. Khử khí bằng nitơ hoặc argon được thực hiện trước khi đúc để loại bỏ hydro hòa tan, tạo thành bọt xốp trong quá trình đông đặc. Hàm lượng hydro trong nhôm được khử khí tốt phải ở mức dưới đây 0,1mL/100g để đúc kết cấu xe máy.
Phun và hóa rắn áp suất cao
Ống bọc của máy đúc khuôn nhận được một lượng nhôm nóng chảy đã định lượng. Sau đó, một pít tông thủy lực sẽ đẩy kim loại vào khoang khuôn theo hai giai đoạn: giai đoạn đầu chậm để lấp đầy đường dẫn mà không bị nhiễu loạn, tiếp theo là giai đoạn thứ hai nhanh với tốc độ cao để lấp đầy khoang bộ phận trước khi đông cứng sớm. Kim loại đông cứng dưới áp suất tăng cường - áp suất pha thứ ba được áp dụng sau khi lấp đầy khoang - giúp nén mọi độ xốp còn lại và cải thiện mật độ ở các phần dày. Sự hóa rắn hoàn toàn thường xảy ra trong 2–10 giây sau khi tiêm.
Loại bỏ, cắt xén và xử lý hậu kỳ
Sau khi đông đặc, các chốt đẩy sẽ đẩy vật đúc ra khỏi khuôn. Hệ thống rãnh chạy, phần tràn và đèn flash được cắt gọn trong một khuôn cắt trong khi bộ phận vẫn đủ ấm để cắt sạch. Các lỗ quan trọng và bề mặt tiếp xúc sau đó được gia công bằng máy CNC đến dung sai cuối cùng - thường là ±0,05 mm hoặc chặt hơn cho vỏ ổ trục và bề mặt bịt kín. Xử lý nhiệt (tinh luyện T5 hoặc T6) có thể được áp dụng cho vật đúc kết cấu chịu ứng suất cao để cải thiện cường độ năng suất.
Hợp kim nhôm được sử dụng trong đúc khuôn xe máy
Không phải tất cả các hợp kim nhôm đều phù hợp để đúc khuôn và không phải tất cả các hợp kim đúc đều phù hợp với mọi ứng dụng xe máy. Việc lựa chọn hợp kim thúc đẩy sự cân bằng giữa khả năng đúc, độ bền cơ học, khả năng chịu nhiệt và hiệu suất ăn mòn.
| hợp kim | Thành phần chính | Độ bền kéo (as-cast) | Thuộc tính chính | Ứng dụng xe máy điển hình |
| A380 (ADC12) | Al-Si8.5-Cu3.5 | ~317 MPa | Khả năng đúc tuyệt vời, sức mạnh tốt, chi phí thấp | Trục khuỷu, vỏ hộp số, vỏ |
| A383 (ADC10) | Al-Si10-Cu2 | ~310 MPa | Tính lưu động tốt hơn A380, khả năng chi tiết tốt hơn | Giá đỡ tường mỏng, vỏ dụng cụ |
| A360 | Al-Si9-Mg0.5 | ~296 MPa | Chống ăn mòn vượt trội, độ kín áp suất | Linh kiện thủy lực, vỏ làm mát |
| A413 | Al-Si12 | ~296 MPa | Tính lưu động tuyệt vời, các phần mỏng phức tạp | Thân bộ chế hòa khí, vỏ phức tạp |
| Silafont-36 (AlSi10MnMg) | Al-Si10-Mn0.6-Mg0.3 | ~340 MPa (T7: ~360 MPa) | Độ dẻo cao, có thể xử lý nhiệt, kết cấu | Các nút khung, phần trục cánh tay đòn |
Các hợp kim nhôm thông dụng dùng trong đúc khuôn xe máy có tính chất cơ học và ứng dụng điển hình
A380/ADC12 vẫn là hợp kim phù hợp cho các ứng dụng đúc khuôn xe máy trên toàn cầu nhờ sự cân bằng giữa khả năng đúc, hiệu suất cơ học và chi phí nguyên liệu thô. Tuy nhiên, các quy trình đúc khuôn kết cấu và có hỗ trợ chân không mới hơn ngày càng sử dụng các hợp kim có hàm lượng sắt thấp, độ dẻo cao như Silafont-36 để hỗ trợ xử lý nhiệt sau khi đúc - tiêu chuẩn năng lực mà A380 không cung cấp do hàm lượng đồng của nó gây phồng rộp trong quá trình xử lý dung dịch.
Các bộ phận chính của xe máy được sản xuất bằng phương pháp đúc nhôm
Phạm vi linh kiện được sản xuất dưới dạng khuôn nhôm đúc dành cho xe máy trải dài trên toàn bộ máy — từ bộ phận bên trong hệ thống truyền động đến giá đỡ khung gầm và cấu trúc thân xe. Mỗi ứng dụng đặt ra những yêu cầu cụ thể về đặc tính của vật đúc.
Linh kiện động cơ và hệ thống truyền động
Các bộ phận của động cơ đại diện cho các bộ phận đúc khuôn xe máy có khối lượng lớn nhất và đòi hỏi kỹ thuật cao nhất. Các trục khuỷu phải duy trì sự căn chỉnh lỗ trục chính xác trong các phạm vi nhiệt độ từ khởi động nguội (-20°C) đến các điều kiện vận hành được làm nóng hoàn toàn (trên 120°C ở bề mặt cacte), đồng thời chống lại áp suất dầu bên trong và chịu tải trọng kết cấu của toàn bộ cụm động cơ. Đầu xi-lanh - đặc biệt dành cho động cơ làm mát bằng chất lỏng - kết hợp với áo nước phức tạp bên trong, lỗ van và trùm bugi, tất cả đều được đúc trong một khuôn nhôm đúc duy nhất.
- Crankcase và bìa cacte - vỏ kết cấu chính để lắp ráp quay
- Khối xi lanh - thường có lớp lót bằng thép ép hoặc nhôm phủ Nikasil
- Đầu xi lanh - bao gồm hình dạng buồng đốt và hình dạng cổng
- Vỏ hộp số và ly hợp
- Thân bơm dầu và vỏ bơm nước
Bộ phận khung gầm và hệ thống treo
Những chiếc mô tô thể thao và mạo hiểm hiện đại ngày càng sử dụng khuôn đúc khổ lớn cho các nút khung - những phần mà trước đây yêu cầu chế tạo thép hàn. Cả S1000RR của BMW và Panigale V4 của Ducati đều sử dụng các phần khung chính đúc bằng nhôm tích hợp đầu lái, điểm gắn động cơ và trục tay đòn trong một khuôn đúc duy nhất, loại bỏ các mối hàn ở các khớp chịu ứng suất cao nhất trong khung xe.
- Giá đỡ trục cánh tay đòn và giá đỡ liên kết
- Núm phuộc (kẹp ba) phần trên và dưới
- Giá đỡ gác chân và giá đỡ khung phụ
- Giá đỡ kẹp phanh và thân xi lanh chính
Nhà ở điện và phụ trợ
Độ dẫn nhiệt của nhôm đúc - xấp xỉ 96 W/m·K cho A380 — làm cho nó trở thành vật liệu vỏ được ưu tiên cho các bộ phận tạo ra hoặc phải tản nhiệt. Vỏ máy phát điện, vỏ bộ điều chỉnh điện áp và viền đèn pha LED có tản nhiệt tích hợp ngày càng được thiết kế bằng nhôm đúc để quản lý tải nhiệt điện tử mà không cần thêm hệ thống làm mát chuyên dụng.
Độ xốp: Thử thách chất lượng quan trọng trong các bộ phận đúc khuôn xe máy
Độ xốp - các khoảng trống nhỏ trong vật đúc - là mối quan tâm lớn nhất về chất lượng trong khuôn đúc nhôm xe máy. Nó làm giảm các đặc tính cơ học, gây rò rỉ áp suất trong các bộ phận mang chất lỏng và tạo ra các vị trí bắt đầu hỏng hóc khi chịu tải theo chu kỳ. Quản lý độ xốp là thách thức kỹ thuật cơ bản giúp phân biệt các nhà cung cấp khuôn đúc xe máy chất lượng cao với các nhà sản xuất hàng hóa.
Độ xốp khí so với độ xốp co ngót
Độ xốp khí hình thành từ hydro hòa tan được giải phóng trong quá trình hóa rắn, tạo ra khoảng trống tròn, có thành nhẵn thường có đường kính 0,1–2 mm. Độ xốp co ngót hình thành trong đó kim loại lỏng không thể cung cấp đủ nhanh cho các vùng đông đặc, tạo ra khoảng trống không đều, có thành thô ở những khu vực dày đặc hoặc những khu vực xa cổng. Cả hai loại đều làm giảm tuổi thọ mỏi - các nghiên cứu đã chỉ ra rằng các mẫu HPDC nhôm không xốp có tuổi thọ mỏi Dài hơn 3–5 lần hơn các mẫu tương đương có độ xốp 1–2% theo thể tích.
Đúc khuôn có hỗ trợ chân không cho các bộ phận quan trọng
Đúc khuôn áp suất cao được hỗ trợ chân không (VHPDC) di tản khoang khuôn xuống bên dưới Áp suất tuyệt đối 50 mbar trước khi phun, loại bỏ phần lớn không khí bị mắc kẹt gây ra hiện tượng xốp khí. Các bộ phận được sản xuất theo cách này có thể được xử lý nhiệt (không giống như các bộ phận HPDC tiêu chuẩn, nơi khí bị mắc kẹt nở ra trong quá trình xử lý dung dịch và tạo ra các vết phồng rộp trên bề mặt), mở ra khả năng xử lý nhiệt độ T6 có thể tăng cường độ năng suất bằng cách 40–60% so với điều kiện đúc . Các vật đúc kết cấu xe máy cao cấp — bao gồm các nút khung và đầu lái — ngày càng chỉ định VHPDC vì lý do này.
Phương pháp kiểm tra để phát hiện độ xốp
Một số phương pháp kiểm tra không phá hủy và phá hủy được sử dụng để mô tả độ xốp trong vật đúc khuôn xe máy:
- Chụp X-quang: Kiểm tra tiêu chuẩn đối với cacte động cơ và các bộ phận kết cấu; phát hiện khoảng trống bên trong xuống khoảng 0,3 mm với hệ thống kỹ thuật số
- Quét CT: Lập bản đồ độ xốp thể tích 3D; được sử dụng để đánh giá chất lượng bộ phận quan trọng và phân tích lỗi thay vì kiểm tra sản xuất
- Kiểm tra áp suất: Bắt buộc đối với đường dẫn dầu và chất làm mát; các bộ phận được điều áp bằng không khí dưới nước hoặc khí heli để phát hiện các đường rò rỉ từ độ xốp kết nối bề mặt
- Phân đoạn phá hủy: Được sử dụng trong quá trình phát triển quy trình để mô tả đặc điểm phân bố độ xốp và xác nhận thiết kế khuôn trước khi đưa vào sản xuất
Xử lý và hoàn thiện bề mặt cho khuôn đúc nhôm xe máy
As-cast aluminum surfaces are adequate for internal, unexposed components, but most visible or corrosion-exposed motorcycle die cast parts require surface treatment to achieve the required appearance and durability.
Shot Blasting and Tumbling
Shot blasting with steel or ceramic media removes die release agent residue, minor flash, and surface oxides. It also imparts a compressive residual stress layer that improves fatigue resistance — shot-peened aluminum surfaces show fatigue life improvements of 15–30% compared to as-machined surfaces in rotating bending tests. Tumbling in abrasive media is used for small castings to achieve a uniform matte finish before coating or anodizing.
Anodizing
Anodizing converts the aluminum surface into a hard aluminum oxide layer, improving corrosion resistance and wear resistance. Hard anodizing (Type III) produces layers 25–100 µm thick with hardness comparable to mild steel (HV 300–500), making it the standard finish for high-wear surfaces on motorcycle die castings such as fork crown clamps, handlebar risers, and brake caliper mounts. Standard Type II anodizing (10–25 µm) provides the decorative colored finishes seen on aftermarket and OEM accessories.
Powder Coating and E-Coating
Powder coating provides a durable organic finish in a wide range of colors and textures, with typical film thicknesses of 60–120 µm . E-coating (electrodeposition coating) is used for corrosion-critical structural castings on OEM motorcycles — it achieves complete coverage of complex internal geometries that spray coatings cannot reach, providing a consistent primer layer before topcoat application. Many OEM crankcase castings receive an e-coat primer followed by powder topcoat in corrosion-prone markets.
Polishing and Bright Finishing
Engine covers, rocker covers, and decorative castings on cruiser and custom motorcycles often receive mechanical polishing to a mirror or brushed finish. This is technically demanding on die cast parts because porosity exposed at the surface becomes highly visible after polishing — it demands either very low-porosity castings from the outset or an impregnation process to seal surface-connected voids before polishing.
Die Casting vs. Alternative Manufacturing Processes for Motorcycle Parts
Die casting is not the only manufacturing route for aluminum motorcycle components. Understanding where it excels and where alternatives are more appropriate is essential for engineering decisions and supplier evaluation.
| Process | Dimensional Accuracy | Mechanical Properties | Tooling Cost | Cycle Time | Best For |
| High-Pressure Die Casting | ±0.1–0.3 mm as-cast | Good (limited heat treat) | High ($30K–$300K ) | 15–60 sec/shot | High-volume complex parts |
| Gravity Die Casting | ±0.3–0.8 mm | Good (heat-treatable) | Medium ($5K–$50K) | 2–5 min/shot | Medium volume, structural parts |
| Sand Casting | ±0.8–2.0 mm | Moderate | Low ($500–$5K) | 10–30 min/part | Prototypes, low volume, large parts |
| Forging | ±0.2–0.5 mm (post-machine) | Excellent (grain flow) | High ($20K–$150K) | 30–120 sec/part | Swingarms, wheels, triple clamps |
| CNC Machining from Billet | ±0.01–0.05 mm | Excellent | Low (no tooling) | Minutes to hours/part | Racing, custom, prototypes |
Comparison of aluminum manufacturing processes for motorcycle components across key technical and commercial factors
Forging remains the preferred process for swingarms, triple clamps, and wheel hubs on premium motorcycles because forged grain flow structure delivers superior fatigue resistance under the bending and torsional loads these parts experience. However, die casting is irreplaceable for complex enclosed geometries — crankcases, gearbox housings, and cylinder blocks cannot be forged or cost-effectively machined from billet at production volumes.
Quality Standards and Specifications for Motorcycle Die Cast Suppliers
OEM motorcycle manufacturers and serious aftermarket suppliers specify quality requirements through a combination of industry standards, internal engineering specifications, and supplier qualification processes. Understanding these requirements is essential when selecting a motorcycle aluminum die casting supplier.
- IATF 16949: The automotive and motorcycle industry quality management system standard, superseding ISO/TS 16949. Any tier-1 supplier to major OEMs (Honda, Yamaha, Kawasaki, BMW) is expected to hold this certification. It mandates advanced product quality planning (APQP), production part approval process (PPAP), and ongoing statistical process control (SPC) for critical characteristics.
- ASTM B85 / EN 1706: Material specifications for aluminum die casting alloys, defining chemical composition limits, mechanical property requirements, and test methods. A380 is covered under ASTM B85; its European equivalent ADC12 is covered under JIS H5302.
- NADCA Product Specification Standards: The North American Die Casting Association publishes dimensional tolerance standards and cosmetic acceptability criteria specifically for die castings, providing the reference framework most OEM engineering specifications are built on.
- OEM-specific porosity standards: Major motorcycle OEMs maintain proprietary x-ray acceptance criteria defining maximum allowable void sizes and densities for each casting category — typically expressed as a porosity severity grade (e.g., ASTM E505 reference radiograph comparison) mapped to part zones by structural criticality.
- Dimensional PPAP submission: Before production launch, suppliers submit first-article inspection reports documenting measured dimensions against drawing tolerances for a sample of typically 30–100 parts , along with capability indices (Cpk ≥ 1.67 for critical characteristics) demonstrating that the process is capable of consistently meeting specification.
Emerging Technologies Changing Motorcycle Aluminum Die Casting
Several technological developments are actively reshaping what is achievable in motorcycle die cast production, driven by the dual pressures of electrification and increasing structural integration requirements.
Gigacasting for Motorcycle Structural Parts
Tesla's adoption of large-format single-piece die castings (gigacasting) for automotive rear underbodies has prompted motorcycle manufacturers to explore equivalent approaches for frame structures. A rear frame assembly that currently requires 20–30 individual stamped and welded steel or extruded aluminum components can potentially be replaced with a single large-format die casting. BMW Motorrad and several emerging electric motorcycle manufacturers are actively developing this approach, targeting assembly part count reductions of 50–70% and corresponding reductions in assembly labor and weld inspection requirements.
Rheocasting and Semi-Solid Metal Forming
Semi-solid metal (SSM) casting processes inject aluminum in a partially solidified, thixotropic state rather than fully liquid. This eliminates most of the turbulence-induced porosity of conventional HPDC and produces castings with porosity levels below 0.1% by volume — approaching wrought aluminum quality — while maintaining the geometric complexity of die casting. For motorcycle suspension and steering components where both complex geometry and high fatigue life are required, SSM casting offers a compelling alternative to the forging/machining route at medium production volumes.
Simulation-Driven Design Optimization
Topology optimization software combined with die casting process simulation now allows engineers to generate motorcycle die cast part geometries that are simultaneously optimized for structural efficiency and manufactureability. Wall thicknesses, rib configurations, and draft angles are automatically adjusted by the software to minimize mass while keeping porosity below acceptable limits and ensuring complete die fill. Lead times from concept to validated production-ready die design have fallen from 18–24 months to under 12 months for complex motorcycle engine castings using fully integrated simulation workflows.